首页
小工单
集成系统 
AI+
数据应用
数字孪生
解决方案
关于我们
什么是MES制造执行管理系统?
MES制造执行管理系统旨在构建一个集数据采集、传输、存储、分析与可视化于一体的智能化监控平台,实现对生产车间内多设备、全流程的产量数据集中管理与智能分析,为生产透明化,决策数据化、管理精细化提供强大支撑。
数转通MES制造执行管理系统通过部署在设备侧的工业数据采集网关,实时采集各类生产设备(如
CNC机床、注塑机、贴片机、包装线等)的产量、运行状态、效率等关键数据
·提高信息流通畅度
·车间任务执行能力提升
·高效调度生产资源
·提供质量保障及追溯能力
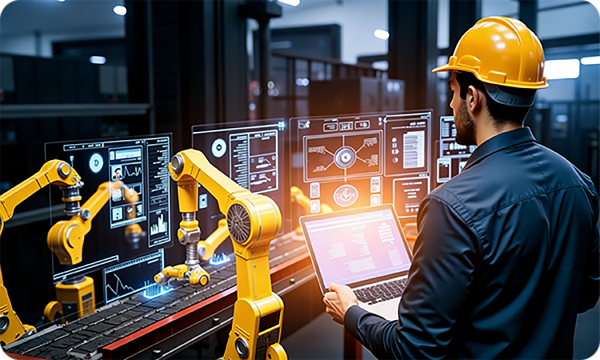
MES核心定位
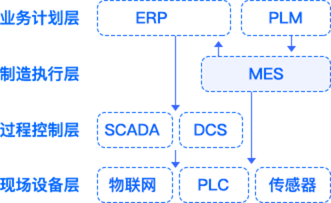
向上:对接ERP,收生产计划,反馈执行结果。
向下:对接PLC/SCADA/ 物联网,采集设备、工艺、物料数据。
横向:打通WMS、QMS、EAM、实现全要素协同。
总结:承上启下,填补计划与信息断层,让制造看得见、管得住、可追溯
向下:对接PLC/SCADA/ 物联网,采集设备、工艺、物料数据。
横向:打通WMS、QMS、EAM、实现全要素协同。
总结:承上启下,填补计划与信息断层,让制造看得见、管得住、可追溯
MES 核心价值
生产透明化:实时看板,进度、设备 、人员一目了然。
质量可追溯:人、机 、料、法、环全链路追溯,快速定位根因。
降本增效:减少停机、降低浪费、缩短交期、减少不良。
高效协同:计划、执行、质检、仓储一体化
质量可追溯:人、机 、料、法、环全链路追溯,快速定位根因。
降本增效:减少停机、降低浪费、缩短交期、减少不良。
高效协同:计划、执行、质检、仓储一体化
您的企业是否面临以下难题?

生产计划与执行脱节
生产计划往往停留在纸面或高层管理者脑海中,车间缺乏精确的实时安排。

生产数据混乱与不准确
数据收集依赖人工记录,易因疏忽导致错误,且数据分散在各车间和岗位的纸质表格中。

质量管控难题
质量检验多以事后检查为主,问题发生后难以追溯源头。

设备管理粗放
维护通常按固定周期或故障后进行,缺乏实时监控。

数据处理效率低与响应滞后
人工处理数据耗费大量人力,且数据静态、关联性差。

数据深度挖掘不足
数据分散且未标准化,无法有效分析历史趋势,企业难以从经验中优化流程。
MES业务架构图
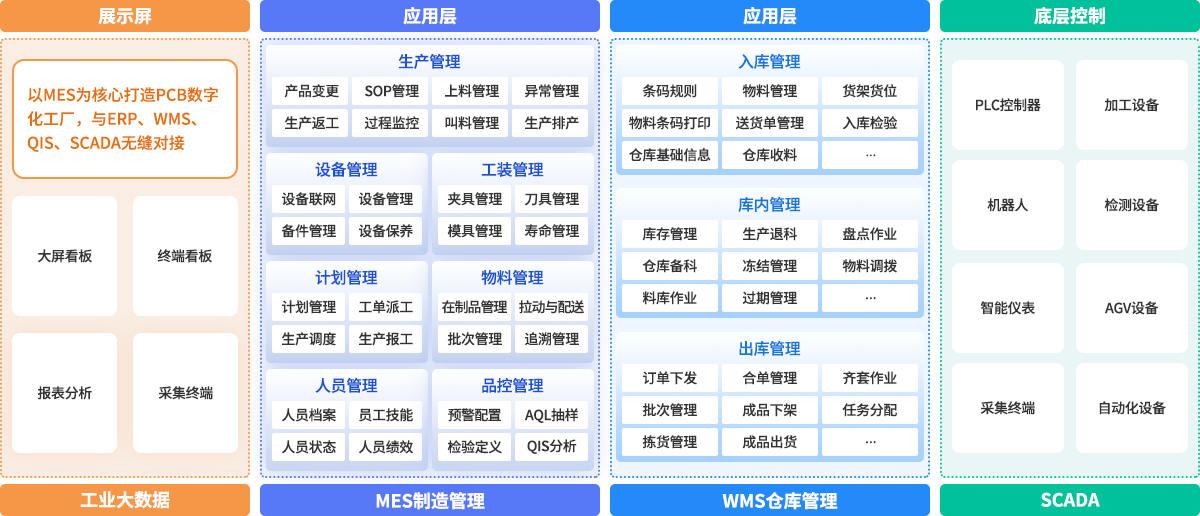
MES核心功能

订单接收与分解
系统自动接收ERP下达的生产订单,并根据预设规则将大订单分解为可执行的工单,明确产品、数量、工艺路线及交期。

智能生产排程
结合实时产能数据(如设备状态、人员配置、物料库存),系统自动生成精细化的生产排程方案,优化设备与人力分配,确保订单按期交付。

计划动态调整
对企业的固定资产进行全生命周期管理,从采购、折旧计算到报废处置,确保资产价值最大化

实时数据采集
通过与生产设备、传感器的实时对接,或通过扫码枪、手持终端等工具,动态采集设备运行参数、工序进度、物料消耗等生产数据。

可视化看板管理
将采集到的生产数据以可视化看板形式呈现,如产线状态图、设备OEE(综合效率)图表、在制品数量等,让管理者实时掌握生产全局。

异常实时预警
当生产过程中出现设备故障、物料短缺、工序超时等异常情况时,系统会立即触发预警,并通过短信、邮件等方式通知相关管理人员及时处理。

全流程质量管理
将质量标准嵌入生产流程,在关键工序设置自动检测节点,实时采集质检数据并与标准值比对,确保过程质量受控。

质量追溯与分析
一旦发现不合格品,系统会自动锁定问题批次,并追溯其原料来源、生产设备、操作人员等全链条信息,帮助企业快速定位原因并改进。

设备全生命周期管理
建立设备档案库,记录设备的运行、维护、保养及故障历史。系统可根据预设规则自动生成保养计划,并对潜在故障提前预警,提升设备综合效率(OEE)。

物料需求计算
根据生产工单和产品BOM(物料清单),系统自动计算所需物料的数量,并生成物料需求计划,指导仓库备料。

智能仓储管理
管理原材料、半成品、成品的入库、出库、盘点等业务,优化库位布局,提升仓储空间利用率和物流作业效率。

库存实时可视
实时追踪仓库中物料的收、发、存状态,精确掌握库存数量、位置、批次与状态信息,避免因缺料导致停产或因库存积压占用资金。

多维生产报表
基于实时采集的生产数据,系统通过内置算法生成多维度报表,如生产效率分析、订单达成率、质量合格率、能耗统计等。

关键绩效指标
自动计算并展示如OEE(设备综合效率)、Takt
Time(节拍时间)、Yield(良品率)等关键绩效指标,为管理层提供量化考核依据。

辅助管理决策
将数据转化为洞察,帮助管理者发现生产瓶颈、分析成本构成、评估工艺改进效果,从而做出更科学、高效的经营决策。
应用场景
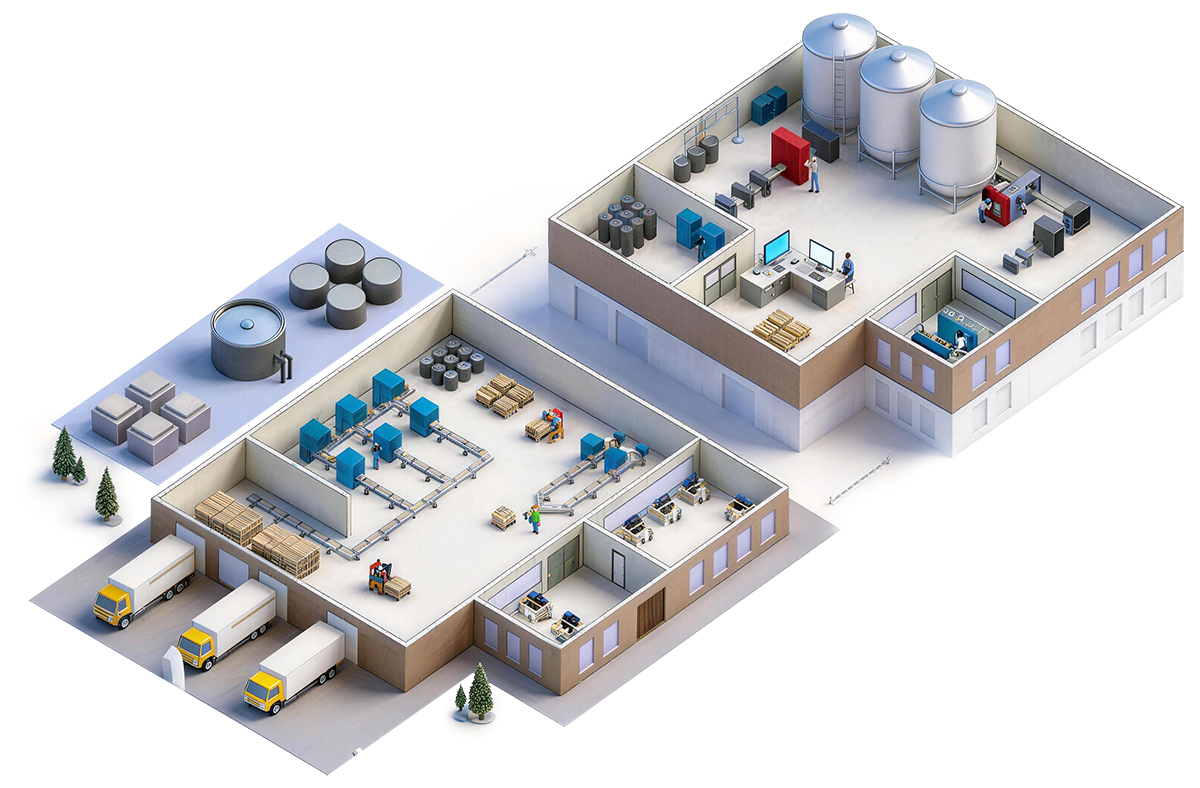
生产透明化
采集人、机、料、法数据,可视化监控进度、OEE、良率,实现生产透明
流程可控化
固化SOP,防错防呆,强制工艺执行,减少人为偏差,提升过程稳定性
质量可追溯
全链路追溯物料批次、工艺参数、检验结果,双向定位,快速锁定根因
设备管理
覆盖设备全生命周期管理,自动生成保养提醒,提升设备综合效率(OEE)
生产计划与调度
接收ERP订单,分解排程到产线,动态调整快速响应异常,优化资源配置
数据看板与报表分析
可视化呈现生产核心指标与多维报表,实时数据助力管理者快速决策
产品优势

极致的实时性
采用高性能数据采集与推送技术,从数据产生到界面展示,端到端延迟控制在
1 秒以内,满足实时监控的苛刻要求。

广泛的兼容性
通过适配多种工业协议和提供设备接入
SDK,系统具备强大的异构设备集成能力,保护企业现有设备投资。

先进的智能预警
超越简单的阈值判断,引入基于时间序列分析的机器学习算法,能够发现“缓慢下”、“周期性异常”等复杂异常模式,预警更前瞻、更精准。

卓越的可视化体验
基于 ECharts
等先进可视化库,提供丰富、流畅、可交互的图表组件。支持大屏展示模式,专为监控中心优化设计。

高度的灵活性与可扩展性
采用微服务架构,功能模块解耦,根据用户需求灵活选配。设备节点、数据点位、预警规则、看板布局可在线配置,无需修改代码。

企业级安全与稳定
提供用户身份认证与权限控制,保障数据安全。系统核心服务具备高可用与负载均衡能力,确保长期稳定运行。
产品价值
提高生产效率
MES平台通过对生产计划的详细调度和实时监控,确保生产活动按照预定计划有序进行。
降低生产成本
MES平台通过对生产数据的精确统计和分析,帮助企业实现原材料的精细化管理,减少浪费。
提升产品质量
MES系统通过对生产过程的严格监控和质量控制,能够提高产品的一致性和合格率。
优化资源管理
MES系统通过对生产资源的全面管理和调度,能够优化人力、设备和原材料的使用。
增强企业竞争力
通过实施MES系统,企业能够实现生产过程的透明化和可追溯性,从而提高企业的整体竞争力。
实现数字化转型
MES系统通过对生产数据的全面采集和分析,帮助企业实现生产过程的数字化和智能化。
行业应用
纺织行业
工艺参数实时监控,全流程质量追溯,智能排程,缺陷率降低超30%,能耗下降超18%,产能利用率提升20%以上。
汽车及零部件行业
某车企通过MES实现混线生产调度,支持7种车型共线生产,设备利用率提升至92%。
电子制造行业
SMT贴片工序中MES实时监控回流焊温度曲线,不良率从500ppm降至80ppm。
化工行业
满足FDA 21 CFR Part
11电子签名要求,实现完整的批次记录与审计追踪功能。
食品饮料行业
从原料入库到成品出库的全链路正向追溯与反向溯源,召回响应时间缩短至2小时。
机械加工行业
高级排程,工序协同,设备互联,实现设备利用率超85%,库存积压减少40%,质量追溯缩短至3分钟。%,总装停线次数减少60%,成本核算准确率达98%
技术前沿

AI 深度应用
利用人工智能算法,MES系统能够自主进行生产调度、质量预测和故障诊断,为管理者提供智能化的决策建议。

数字孪生应用
在虚拟空间中创建物理工厂的数字镜像,通过实时数据同步,进行生产仿真、工艺验证和虚拟调试,大幅缩短新产品导入周期。

5G + 边缘计算
利用 5G uRLLC 特性实现移动 AGV 的实时控制,时延降至 10ms 级。

数字主线构建
打通从产品设计到售后服务的全生命周期数据流,支持 C2M 模式。

自适应生产
系统能够根据实时生产情况和订单变化,自动调整生产计划和工艺参数,实现生产过程的自我优化与平衡。

武汉市洪山区珞喻路光谷国际广场
系统集成
ERP系统
PLM系统
APS系统
MES系统
WMS系统
SCM系统
QMS系统
CRM系统
数据应用
IOT系统
SCADA系统
BI系统
数据中台
解决方案
智慧工厂解决方案
系统集成解决方案
数据服务解决方案
© CopyRight 2025 All Right Reserved 湖北数转通科技有限公司
鄂ICP备2025155725号-2
数转通 - 数字化智能工厂平台